Viktor
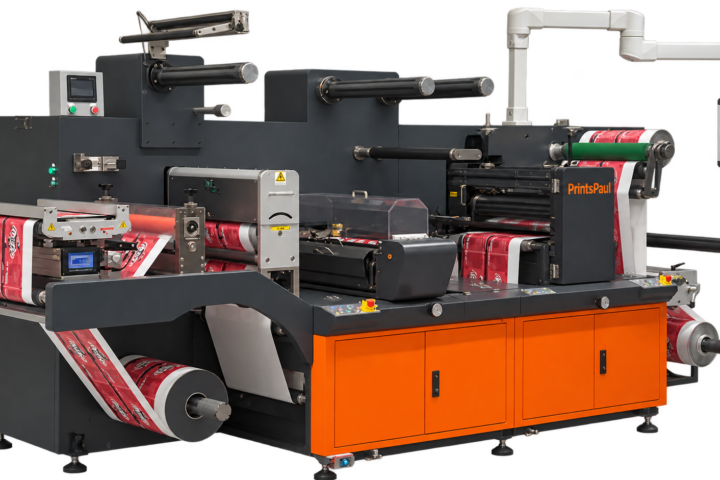
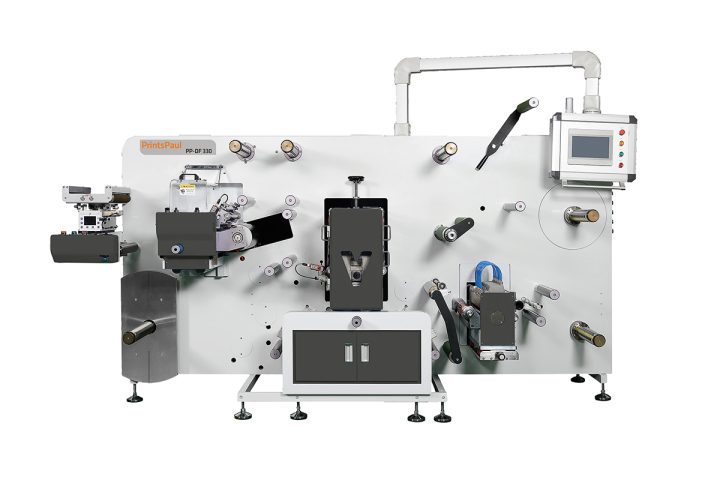
Viktor firmy PrintsPaul jest dostępny w szerokościach wstęgi 370 mm, 470 mm i 570 mm.
- Szerokość wstęgi do
- 570 mm
- Program najmu
- od Silver
Co potrafi Viktor
Mniej przestojów. Więcej gotowych do sprzedaży rolek na zmianę.
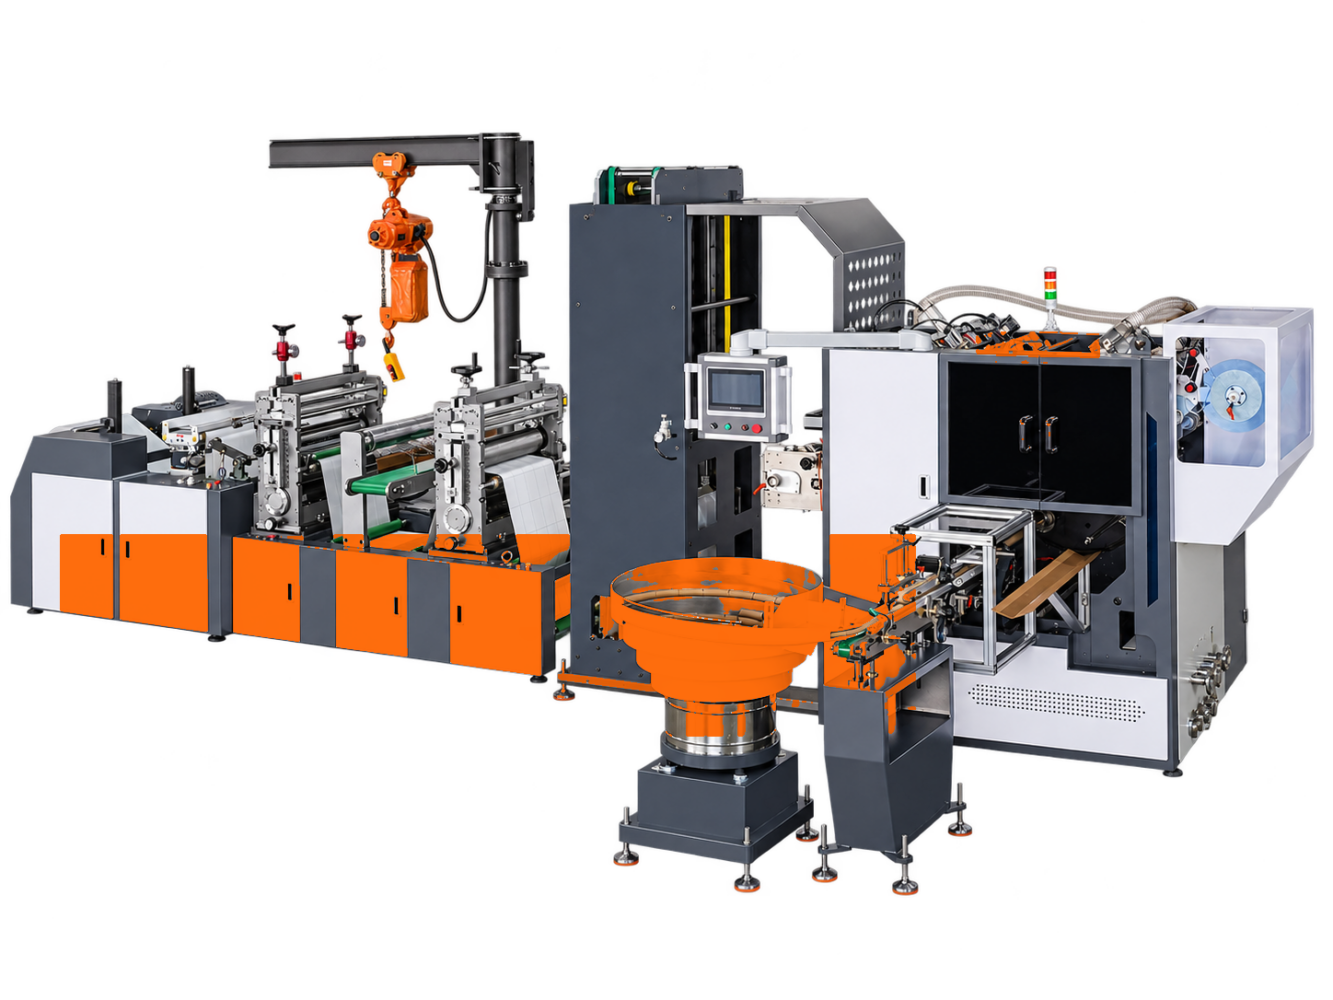
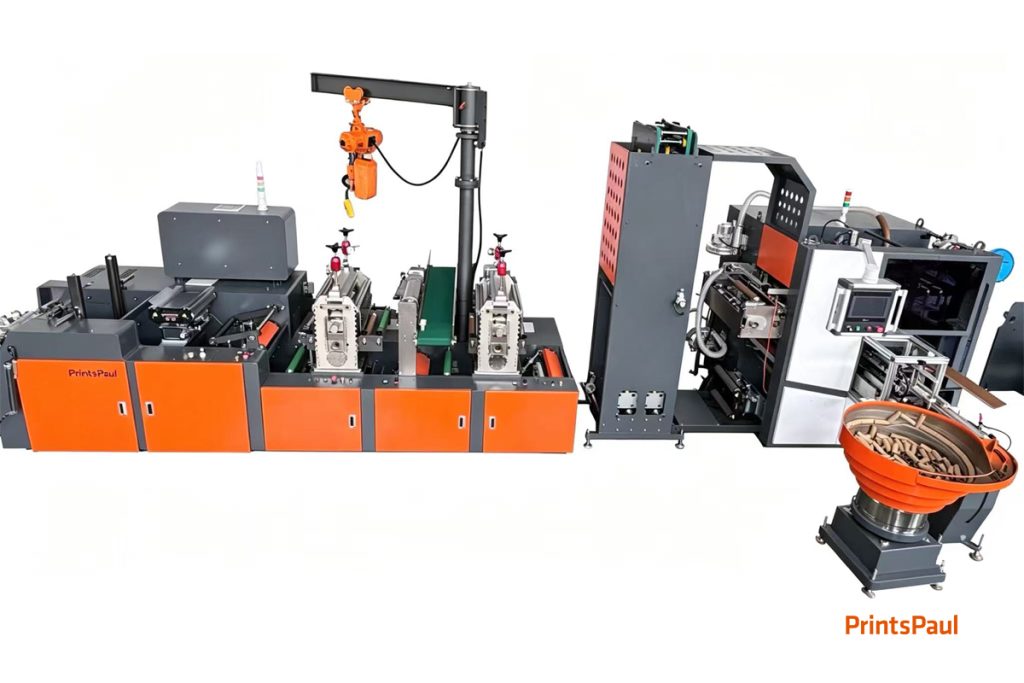
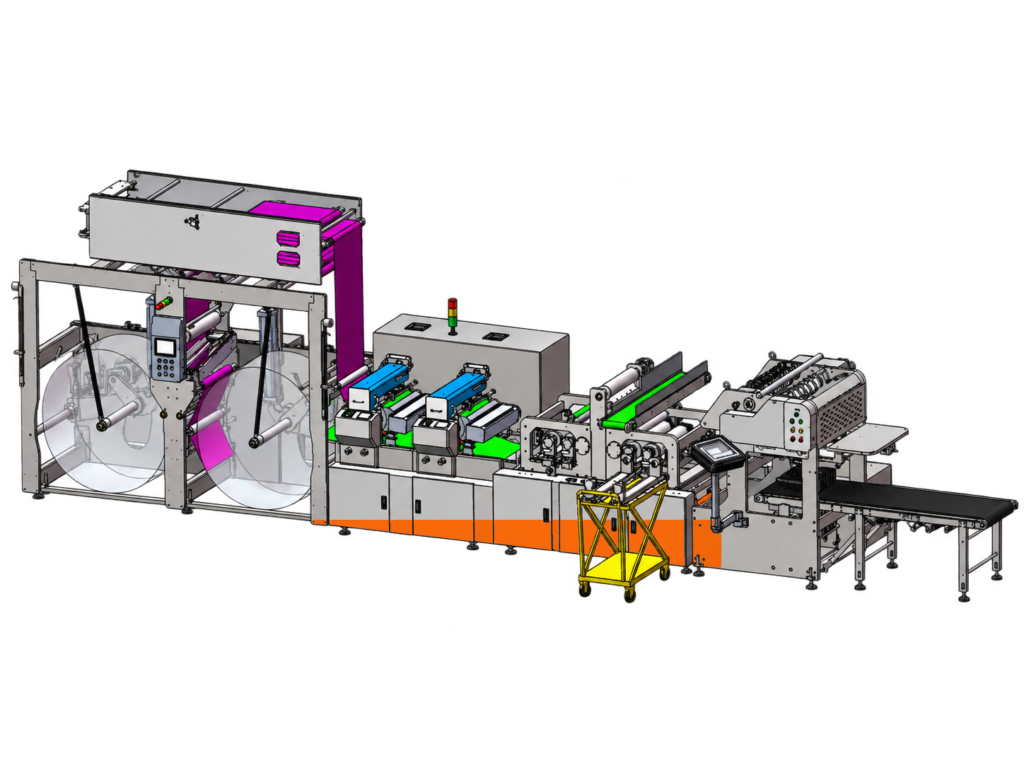
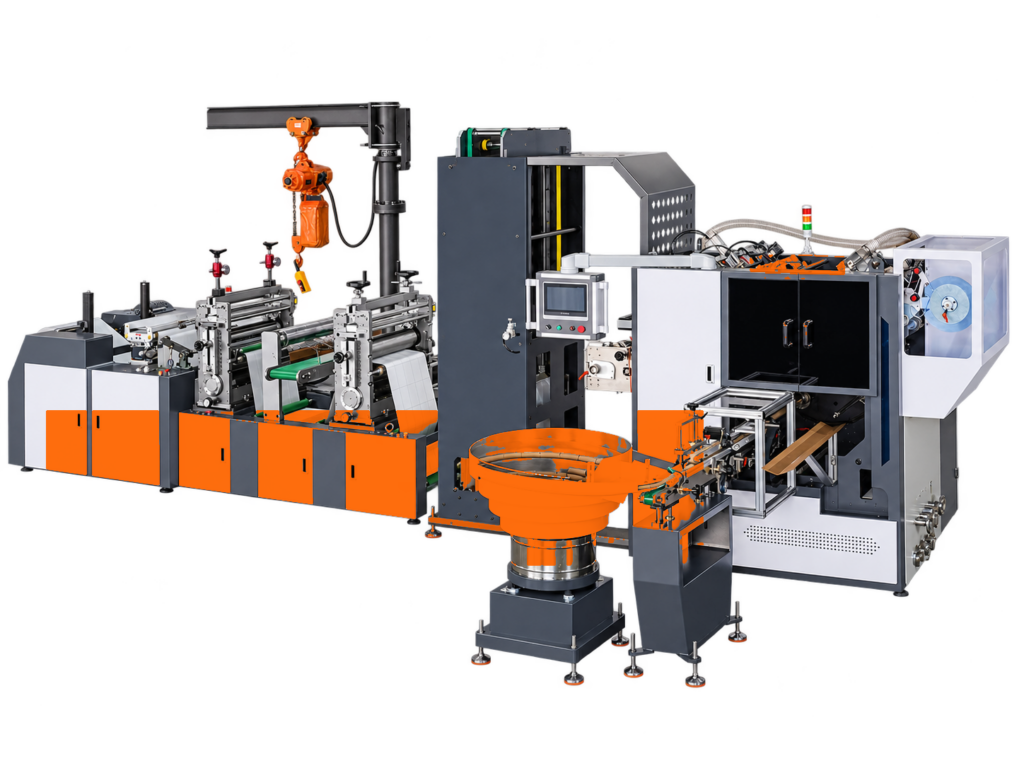
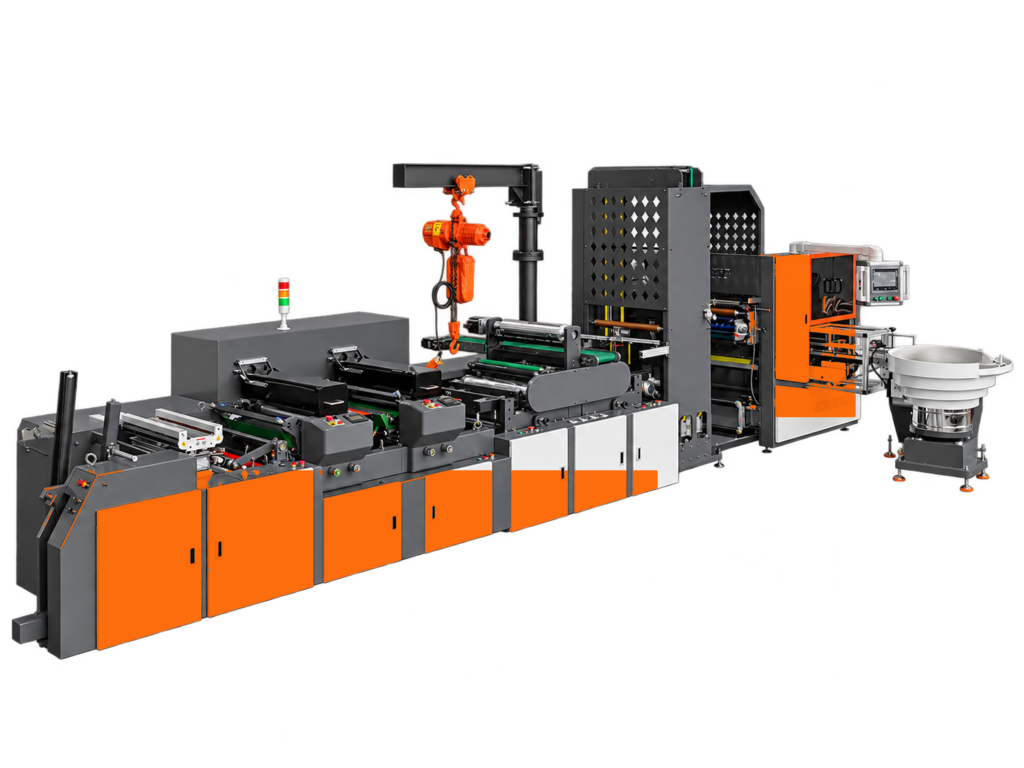
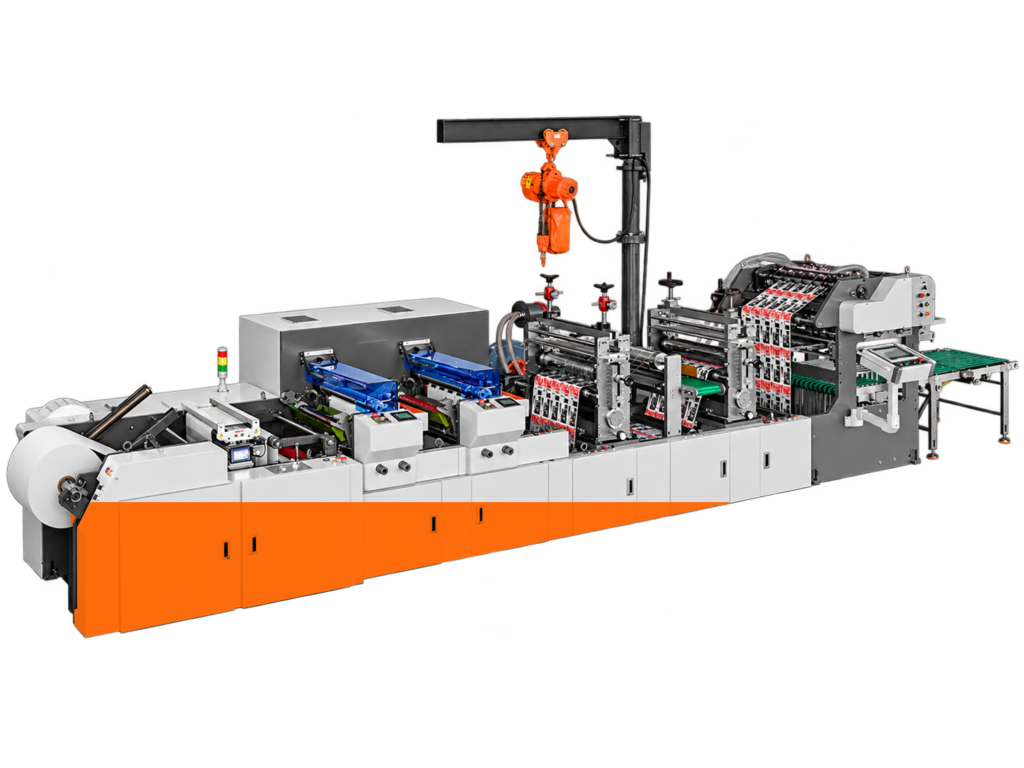
VIKTOR łączy kontrolowane podawanie z roli jumbo, wykrawanie, buforowanie i automatyczną produkcję gotowych rolek. Konfigurację dobieramy do materiału, nakładów i wymaganych rolek jako VIKTOR 370, 470 lub 570.
Maszyna jest narzędziem. My dostarczamy rozwiązanie. Zaczynamy od wąskiego gardła: wymian rolek, obsługi tulei, zmian narzędzi czy zagospodarowania ażuru. Dobór wyposażenia uzupełniamy kalkulacją ekonomiczną opartą na Twoich danych.
VIKTOR 370, 470 i 570: właściwa szerokość
-
VIKTOR 370: platforma dla wstęg do 370 mm.
-
VIKTOR 470: platforma dla wstęg do 470 mm.
-
VIKTOR 570: platforma dla wstęg do 570 mm.
Użyteczna szerokość poszczególnych modułów może być mniejsza. Poniższe wartości szczegółowe dotyczą oferowanej konfiguracji VIKTOR 370. Parametry i dostępność 470/570 określa oferta indywidualna. Rozszerzenia są zawarte tylko po ich wybraniu; zakres dostawy wynika z zamówionej konfiguracji.
Od roli jumbo do gotowej rolki etykiet
Serwonapędowy odwijak jumbo
Odwijak przyjmuje role do 1.270 mm średnicy, pracuje w obu kierunkach i łączy automatyczną regulację naprężenia z prowadzeniem krawędzi. Korzyść: dłuższe odstępy między zmianami materiału i kontrolowane podawanie dla stabilnego registru, wykrawania i cięcia.
Opcjonalne podwójne odwijanie nonstop
Dwie pozycje pozwalają przygotować następną rolę podczas pracy bieżącej. Przy końcu roli system automatycznie łączy starą i nową wstęgę za pomocą obustronnego sklejenia taśmą. Oferowane wykonanie przewiduje wymianę w ruchu; średnice i zgodność materiałową uzgadnia się dla konfiguracji.
Korzyść: mniej przerw na wejściu i mniej ręcznej obsługi. W połączeniu z buforem i automatycznym nawijakiem rewolwerowym powstaje skoordynowana koncepcja nonstop na wejściu i wyjściu.
Pełnorotacyjne wykrawanie z registrem
W pełni serwonapędowa stacja obrabia materiały niezadrukowane i zadrukowane. Kontrola znaczników synchronizuje wykrawanie z obrazem. Opisana wersja 370 przewiduje odpowiednie cylindry magnetyczne i pełne w zakresie 80–180 zębów; właściwy moduł oferty zawiera cylinder 180-zębowy. Prędkość wykrawania wynosi do 150 m/min, zależnie od materiału, narzędzia i zlecenia.
Korzyść: ciągła obróbka długich nakładów przy kontrolowanym registrze. Cylindry i narzędzia dobiera się do formatów oraz materiałów.
Opcjonalna druga stacja wykrawania
Druga, niezależnie napędzana stacja dodaje zsynchronizowane wykrawanie lub perforację w tej samej linii. Korzyść: bardziej złożone konstrukcje etykiet przy mniejszej liczbie oddzielnych przebiegów, mniejszej obsłudze i potencjalnie krótszym całkowitym czasie realizacji.
Opcjonalny tryb półrotacyjny
Różne długości wykrawania mogą być obrabiane na tym samym odpowiednim cylindrze magnetycznym. Oferowany zakres to od 100 mm do 85% obwodu cylindra. Serwonapędy synchronizują cylinder z ruchem wstęgi do przodu i do tyłu oraz registrem druku. Przejście na pełną rotację nie wymaga mechanicznej przebudowy trybu pracy.
Korzyść: mniej potrzebnych cylindrów i krótsze nastawy przy częstych zmianach formatów oraz krótkich i średnich nakładach. Prędkość półrotacyjna jest ustalana dla zlecenia.
Opcjonalny PrintsGAP
PrintsGAP reguluje szczelinę między cylindrem wykrawającym i przeciwdociskowym w zakresie ±100 µm, łącznie 200 µm, krokami około 0,5 µm. Obie strony można ustawiać niezależnie lub równolegle, również podczas produkcji.
Korzyść: dopasowanie głębokości do materiału i podkładu pomaga ograniczać uszkodzenia linera, niedocięcia i odpady. Rozdzielczość nastawy nie jest gwarantowaną dokładnością wykrawania, a moduł nie zwiększa dopuszczonej prędkości całej linii.
Zintegrowany żuraw do cylindrów
Żuraw wspiera wkładanie i wyjmowanie ciężkich cylindrów magnetycznych i pełnych. Oferowany udźwig wynosi do 250 kg. Korzyść: mniejsze obciążenie fizyczne i kontrolowana obsługa przy zmianach narzędzi.
Automatyczne usuwanie ażuru
Serwonapędowa jednostka oddziela ażur od etykiet. Stalowy wałek i regulowane naprężenie wspierają równomierne zdejmowanie oraz współpracę z dalszym przetwarzaniem odpadów. Korzyść: odbiór odpadu staje się częścią procesu. Przy odpowiednim rozdrabnianiu i zagęszczaniu można wyeliminować wymiany klasycznych rolek ażuru.
Opcjonalne rozdrabnianie i zagęszczanie
Przenośnik ciągle przekazuje zdjęty ażur do jednostki rozdrabniania i zagęszczania przed utylizacją. Korzyść: mniej ręcznej obsługi i przerw na rolki odpadowe. Rzeczywistą organizację zagospodarowania dobiera się do materiału.
Automatyczna produkcja rolek: znaczenie współpracy modułów
Bufor wstęgi około 29 m
Regulowany bufor przejściowo magazynuje materiał między wykrawaniem a rewolwerem. Stacje wykrawające mogą nadal pracować, gdy rewolwer zwalnia lub krótko staje do automatycznej zmiany gotowych rolek. Następnie przyspiesza, odbiera zgromadzoną wstęgę i przywraca pozycję bufora.
Korzyść: wykrawanie nie musi zatrzymywać się przy każdej wymianie gotowej rolki. Bufor rozdziela różne cykle ruchu i wspiera równomierną produkcję.
Cięcie krążkowe z półautomatycznym pozycjonowaniem
Oprogramowanie ustawia tylne noże, a operator ręcznie dostawia przednie do przeciwnoży. Ustawianie jest więc półautomatyczne. Korzyść: odtwarzalne pozycje ułatwiają zmiany formatów, a ręczne dostawienie umożliwia właściwy dobór cięcia i szerokości rolek.
Czterowrzecionowy nawijak rewolwerowy
Rewolwer z serwonapędem produkuje rolki do 350 mm średnicy. Dynamiczny odbiór wstęgi osiąga do 250 m/min, szczególnie do opróżniania bufora. Nie jest to prędkość wykrawania ani ogólna prędkość całej linii.
Różne pozycje mogą przygotowywać i ładować tuleje, nawijać, odcinać wstęgę w przerwie między etykietami, zamykać rolki i je wydawać. Początek nawijania odbywa się bez kleju, przez docisk. Dostępne funkcje zależą od wybranej automatyzacji.
Korzyść: równoległe zamiast kolejnych czynności ograniczają pracę na zestaw rolek i wspierają regularną wydajność.
Wrzeciona i tuleje dobrane do produktu
Konfiguracja odpowiada średnicom wewnętrznym tulei. Referencja techniczna wymienia 19, 25, 40 i 76 mm; inne średnice wymagają oceny. Nawijanie bez tulei jest wykonaniem specjalnym; oferta rewolweru opisuje 12 i 19 mm średnicy wewnętrznej. Minimalna szerokość gotowej rolki wynosi około 27 mm, zależnie od wykonania i materiału.
Korzyść: dostosowanie do formatów klientów. Średnica wewnętrzna tulei i średnica gotowej rolki to odrębne parametry.
Opcjonalne automatyczne podawanie i pozycjonowanie tulei
Podajnik wibracyjny rozdziela tuleje i przekazuje je do mechanizmu załadunku. System umieszcza je na wrzecionach według wymaganych szerokości, także kilka tulei wzdłuż jednego wrzeciona.
Korzyść: mniej powtarzalnego ręcznego nakładania i ustawiania. Operatorzy mogą skupić się na materiale, jakości i nadzorze produkcji.
Opcjonalne automatyczne zamykanie rolek i etykietowanie
Zintegrowany aplikator przygotowuje etykiety zamykające. Przenośnik podciśnieniowy transportuje i pozycjonuje je do zamykania wielu rolek. Rozstaw odpowiada ich szerokościom; pozycję zamknięcia można korygować podczas pracy.
Korzyść: powtarzalne zamknięcie i mniej ręcznej pracy po nawinięciu. W zautomatyzowanym procesie odpada pojedyncze ręczne naklejanie etykiet zamykających.
Opcjonalny druk, utwardzanie i składanie
Bezzębatkowe flexo z trzema serwonapędami
Trzy niezależnie regulowane silniki napędzają cylinder dociskowy, formowy i anilox. Synchronizacja elektroniczna zastępuje przekładnię zębatą. Wymieniane z boku sleeves umożliwiają zmienne raporty w dopuszczonym zakresie konstrukcji bez stałych skoków zębowych.
Oferowane wykonanie 370 podaje 360 mm szerokości roboczej, zależny od materiału druk do 150 m/min, płyty 1,14 lub 1,70 mm, taśmę montażową 0,38 mm i aniloxy 100–1.000 LPI. Utwardzanie jest konfigurowane osobno.
Korzyść: druk i lakierowanie włączone do obróbki. Wymiana sleeve i elektroniczny register wspierają zmienne zlecenia bez związania ze stałymi podziałkami przekładni.
UV lub UV-LED
Moduł za opcjonalną stacją flexo jest synchronizowany z prędkością produkcji. UV konwencjonalne albo UV-LED dobiera się do farby, lakieru i materiału. Opisana wersja 370 ma do 360 mm szerokości; długość fali, chłodzenie i moc zależą od systemu.
Korzyść: odpowiednie media są utwardzane inline przed dalszą obróbką. Właściwe LED może ograniczać obciążenie cieplne i zużycie energii względem konwencjonalnego UV. Zgodność mediów jest sprawdzana dla aplikacji.
Z-FOLD: etykiety składane w harmonijkę
Opcjonalna jednostka tworzy równe pakiety zygzakowe. Oferta modułu 370 podaje do 360 mm szerokości, 130–350 mm długości składania i 80–300 mm wysokości stosu. Podawanie i ruch składania są elektronicznie zsynchronizowane; prędkość zależy od materiału i geometrii.
Korzyść: obok rolek można produkować pakiety harmonijkowe dla etykiet logistycznych, kodów i przemysłowych etykiet ciągłych. Automatyczne układanie ogranicza ręczne odkładanie i ułatwia dalszą obsługę.
Która konfiguracja opłaca się w Twojej produkcji?
-
Długie nakłady: jumbo, ciągłe wykrawanie i kontrolowane podawanie.
-
Wiele małych rolek: bufor, cztery wrzeciona, automatyczne tuleje i zamykanie.
-
Częste zmiany formatów: półrotacja, PrintsGAP i półautomatyczne noże.
-
Dużo obsługi odpadów: ażur z rozdrabnianiem i zagęszczaniem.
-
Dodatkowa wartość: flexo, UV/UV-LED albo Z-FOLD.
-
Skoordynowane wymiany: podwójny odwijak nonstop z buforem i automatycznym nawijaniem.
ROI i kalkulacja ekonomiczna na Twoich danych
Ile kosztuje obecne wąskie gardło na zmianę? Porównujemy aktualną produkcję z planowanym VIKTOR-em: typy zleceń, godziny roczne, wymiany rolek, ich rozmiary, nastawy, pracę operatora, straty materiału, utrzymanie, energię i dodatkową zdolność, którą rzeczywiście można sprzedać.
-
Czas: minuty oszczędzone na zmianę × zmiany dziennie × dni produkcyjne rocznie ÷ 60.
-
Materiał: uniknięty odpad roczny × rzeczywisty koszt materiału.
-
Roczna korzyść netto: realne oszczędności i dodatkowa marża pokrycia po kosztach zmiennych, pomniejszone o dodatkową eksploatację, utrzymanie i finansowanie.
-
Prosty okres zwrotu: pełna inwestycja z uzgodnionymi dodatkami ÷ dodatnia roczna korzyść netto; wynik w latach razy 12 daje miesiące.
-
Roczne ROI: roczna korzyść netto ÷ pełna inwestycja × 100%.
Założenie przykładowe: skrócenie czynności o trzy minuty przy 20 powtórzeniach dziennie i 220 dniach uwalnia 220 godzin rocznie. To przykład, nie gwarantowana oszczędność VIKTOR-a. Wspólnie sprawdzamy, czy oznacza niższy koszt lub dodatkową sprzedażną produkcję. Czasu operatora i postoju maszyny nie naliczamy podwójnie.
Poproś o indywidualną kalkulację ekonomiczną VIKTOR. Przygotuj obecny nakład pracy przy wymianach i nastawach oraz reprezentatywne zlecenia, aby ocenić konfigurację na własnych danych.
Instalacja i szkolenie operatorów
Na życzenie koordynujemy transport, ustawienie i uruchomienie, łączymy zamówione moduły, konfigurujemy prowadzenie i regulację oraz sprawdzamy funkcje na odpowiednim materiale klienta. Miejsce, dostęp, rozładunek, urządzenia podnoszące i przyłącza są uzgadniane wcześniej.
Oddzielnie oferowane szkolenie obejmuje w konfiguracji wzorcowej dwa dni: tworzenie zleceń, wykrawanie, nawijanie, zainstalowaną automatykę, naprężenie, typowe błędy, codzienne kontrole i podstawową konserwację. Korzyść: praktyka na dostarczonej maszynie wspiera uporządkowany start i bezpieczną pracę.
Sprawdź w swojej produkcji: RENT–TEST–BUY@PAUL
Dla odpowiednich projektów w UE VIKTOR jest dostępny w uzgodnionym programie RENT–TEST–BUY. Testujesz wybraną konfigurację w rzeczywistych warunkach przed decyzją o zakupie. Okres, kaucja i zaliczenie części czynszu wynikają z programu oraz umowy.
Maszyna jest narzędziem. My dostarczamy rozwiązanie. Zapytaj o konfigurację VIKTOR, próbę materiałową i analizę ROI.
Viktor w praktyce
Viktor: niezobowiązująca konsultacja?
Bezpłatnie i niezobowiązująco. Na życzenie z testem na Państwa materiale.
Prosimy opisać, co chcą Państwo produkować. Odezwiemy się w ciągu jednego dnia roboczego.